
Rynsdaddy Tech Insight
1. 들어가며: 탄소강과 SUS의 부식 여유는 왜 다를까?
정유, 화학, 발전 플랜트에 들어가는 압력용기(Pressure Vessel)와 열교환기(Heat Exchanger)를 설계할 때, 부식 여유(Corrosion Allowance, C.A.)는 두께와 자재비, 구조 안전성을 함께 좌우하는 핵심 설계 변수입니다.
탄소강(Carbon Steel) 설비에는 운전 수명 동안 진행될 전면 부식(General Corrosion)을 고려해 통상 1.5~6.0 mm 수준의 C.A.를 부여합니다. 반면 스테인리스강(Stainless Steel, 이하 SUS)은 표면에 안정적인 부동태 피막이 형성되기 때문에, 대부분의 설계 사양에서 C.A.를 0 mm로 적용합니다.
그런데 실제 프로젝트에서는 “SUS에도 안전을 위해 C.A. 1.5 mm를 추가하라”는 발주처 요구를 받는 경우가 종종 있습니다. 이 글에서는 고객과의 기술 협의를 통해 실제 노출 환경을 입증하고, SUS의 C.A.를 0 mm로 확정해 원가를 절감한 경험을 공유합니다.
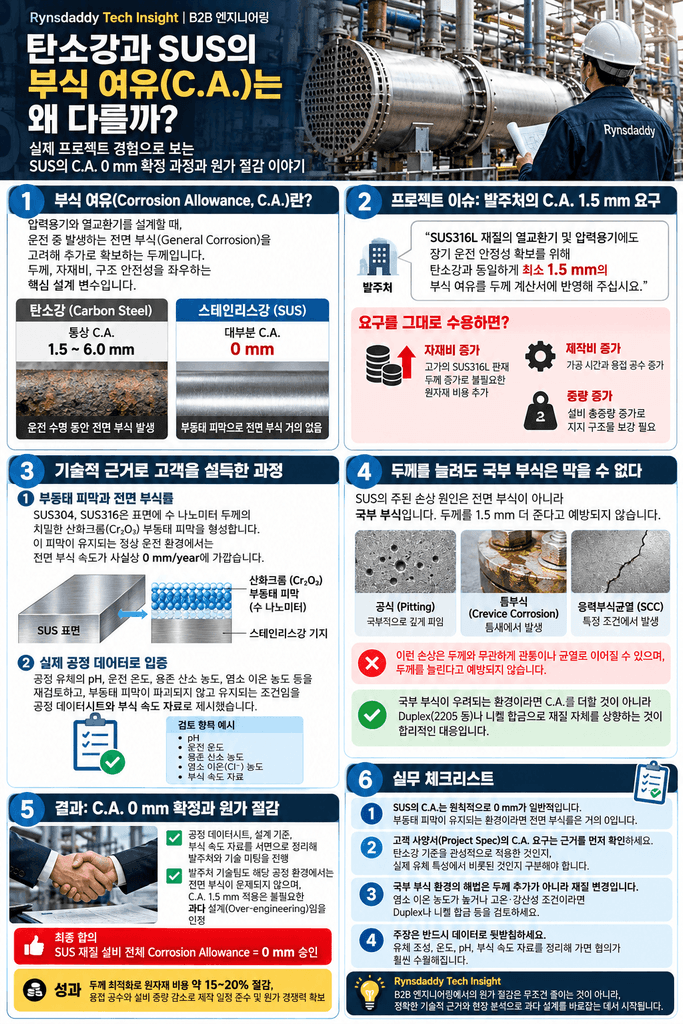
2. 프로젝트 이슈: 발주처의 C.A. 1.6 mm 요구
프로젝트 진행 중 발주처 기술 검토팀으로부터 다음과 같은 취지의 기술 질의(Technical Query)를 받았습니다.
SUS316L 재질의 열교환기 및 압력용기에도 장기 운전 안정성 확보를 위해 탄소강과 동일하게 최소 1.6 mm의 부식 여유를 두께 계산서에 반영해 주십시오.
요구를 그대로 수용하면 다음과 같은 부담이 생깁니다.
- 자재비 증가: 고가의 SUS316L 판재 두께가 늘어나면서 상당한 규모의 불필요한 원자재 비용이 추가됩니다.
- 제작비 및 중량 증가: 두께 증가로 가공 시간과 용접 공수가 늘고, 설비 총중량 증가에 따라 지지 구조물 보강까지 필요해질 수 있습니다.
단순히 요구를 받아들이기보다, 기술적 근거로 사양의 타당성을 먼저 검토해야 하는 상황이었습니다.
3. 기술적 근거로 고객을 설득한 과정
핵심은 “고객이 우려하는 노출 환경”과 “실제 설비 내부 유체의 노출 환경”의 차이를 데이터로 보여주는 것이었습니다.
① 부동태 피막과 전면 부식률
SUS304, SUS316 계열은 표면에 수 나노미터 두께의 치밀한 산화크롬(Cr₂O₃) 부동태 피막을 형성합니다. 이 피막이 유지되는 정상 운전 환경에서는 전면 부식 속도가 사실상 0 mm/year에 가깝습니다.
당사는 실제 공정 유체의 pH, 운전 온도, 용존 산소 농도, 염소 이온 농도를 재검토하고, 부동태 피막이 파괴되지 않고 유지되는 조건임을 공정 데이터시트(Process Data Sheet)와 부식 속도 자료로 제시했습니다.
② 두께를 늘려도 국부 부식은 막을 수 없다
고객은 “혹시 모를 부식에 대한 여유”로 두께 증가를 요청했지만, SUS의 주된 손상 원인은 전면 부식이 아니라 국부 부식입니다.
- 공식(Pitting)과 틈부식(Crevice Corrosion), 응력부식균열(SCC)은 염소 이온(Cl⁻) 등이 있는 특정 조건에서 발생합니다.
- 이런 손상은 두께를 1.6 mm 더 준다고 예방되지 않으며, 조건이 형성되면 두께와 무관하게 관통이나 균열로 이어질 수 있습니다.
- 따라서 국부 부식이 정말 우려되는 환경이라면 C.A.를 더할 것이 아니라 Duplex(2205 등)나 니켈 합금으로 재질 자체를 상향하는 것이 합리적인 대응입니다.
이 논리를 ASME Section VIII Div.1 설계 기준 및 실제 공정 조건과 함께 정리해 설명했습니다.
4. 결과: C.A. 0 mm 확정과 원가 절감
공정 데이터시트, 설계 기준, 부식 속도 자료를 서면으로 정리해 발주처와 기술 미팅을 진행했습니다. 그 결과 발주처 기술팀도 해당 공정 환경에서는 전면 부식이 문제되지 않으며, C.A. 1.6 mm 적용은 불필요한 과다 설계(Over-engineering)임을 인정했습니다.
- 최종 합의: SUS 재질 설비 전체 Corrosion Allowance = 0 mm 승인
- 성과: 두께 최적화로 원자재 비용 약 15~20% 절감, 용접 공수와 설비 중량 감소로 제작 일정 준수 및 원가 경쟁력 확보
5. 실무 체크리스트
- SUS의 C.A.는 원칙적으로 0 mm가 일반적입니다. 부동태 피막이 유지되는 환경이라면 전면 부식률은 거의 0입니다.
- 고객 사양서(Project Spec)의 C.A. 요구는 근거를 먼저 확인하세요. 탄소강 기준을 관성적으로 적용한 것인지, 실제 유체 특성에서 비롯된 것인지 구분해야 합니다.
- 국부 부식 환경의 해법은 두께 추가가 아니라 재질 변경입니다. 염소 이온 농도가 높거나 고온·강산성 조건이라면 Duplex나 니켈 합금 등을 검토하세요.
- 주장은 반드시 데이터로 뒷받침하세요. 유체 조성, 온도, pH, 부식 속도 자료를 정리해 가면 협의가 훨씬 수월해집니다.
Rynsdaddy Tech Insight
엔지니어링에서의 원가 절감은 무조건 줄이는 것이 아니라, 정확한 기술적 근거와 현장 분석으로 과다 설계를 바로잡는 데서 시작됩니다.